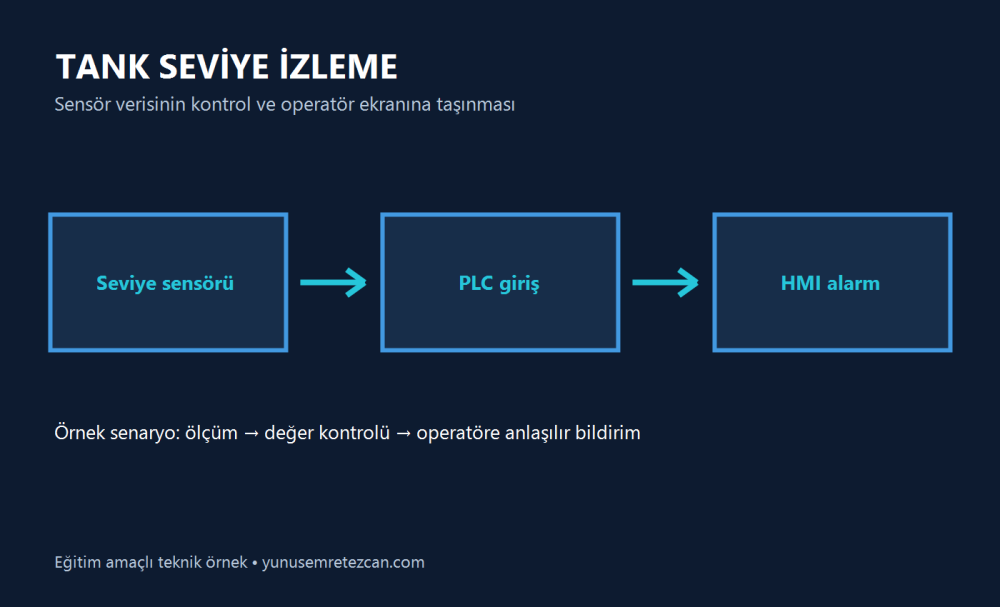
Bir seviye ölçümünü operatörün anlayacağı bilgiye dönüştürmek; sensör verisini tanımak, PLC içinde doğru ölçeklemek ve HMI üzerinde açıkça sunmakla başlar.
1. Sensörün ölçüm aralığını ve sinyalini doğrulayın
Önce sensörün ölçüm birimini, alt ve üst aralığını, çıkış tipini ve hata davranışını üretici dokümanından kontrol edin. Aynı giriş değeri, sensörün aralığı bilinmeden doğru bir seviye bilgisine çevrilemez.
2. PLC’de ölçekleme ve sınır kontrolleri yapın
Ham giriş değeri, belirlenen mühendislik birimine dönüştürülür. Sinyal kopması veya aralık dışı ölçüm gibi hata durumları ayrıca ele alınmalı; alarm eşikleri süreç gereksinimlerine göre tanımlanmalıdır. Filtreleme kullanılıyorsa tepki süresine etkisi de değerlendirilmelidir.
3. HMI ekranında bağlamı gösterin
- Anlık değeri birimiyle birlikte gösterin.
- Normal, yüksek ve düşük durumları renk dışında metin veya simgeyle de ayırt edin.
- Operatöre alarmın kaynağını ve kontrol etmesi gereken noktayı açıklayın.
- Ölçüm hatasını geçerli bir proses değeri gibi göstermeyin.
Güvenlik notu: Taşma veya kuru çalışma gibi tehlikelerde koruma işlevleri risk değerlendirmesiyle belirlenmelidir. Yalnızca HMI alarmına güvenmek uygun olmayabilir; tasarımı yetkili uzman ve tesis prosedürleriyle doğrulayın.